

 当前位置:
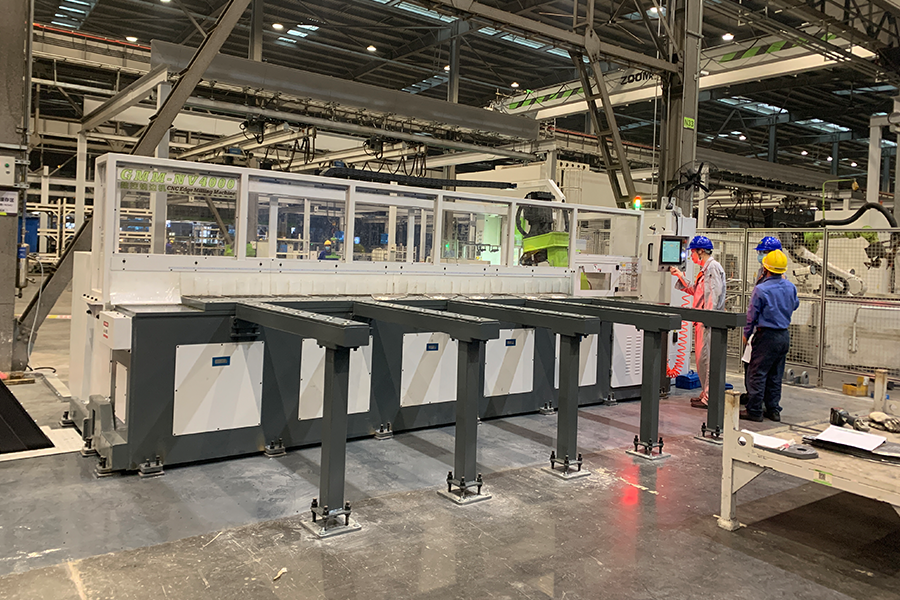
交付动态|无压梁数控铣边机入驻中联重科,安装调试进入收尾阶段
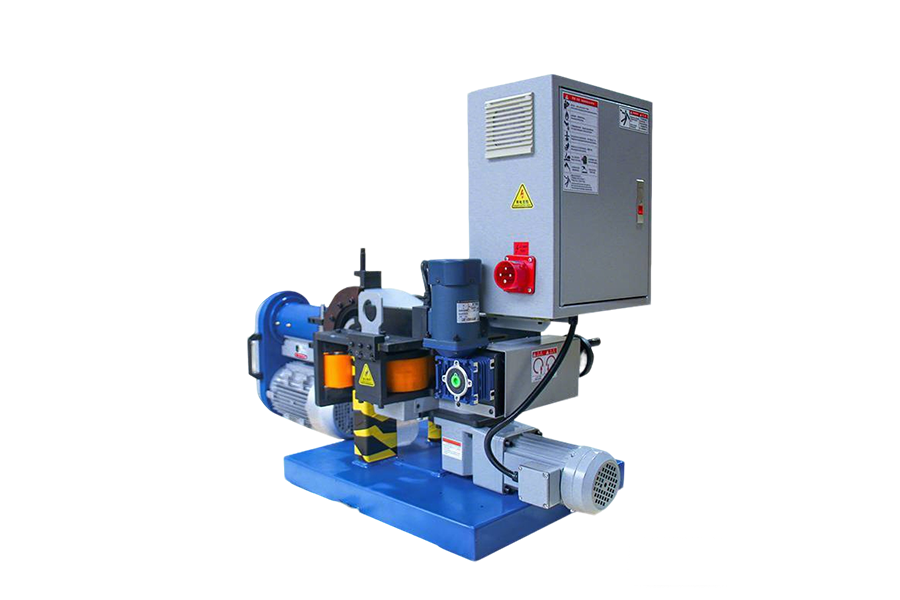
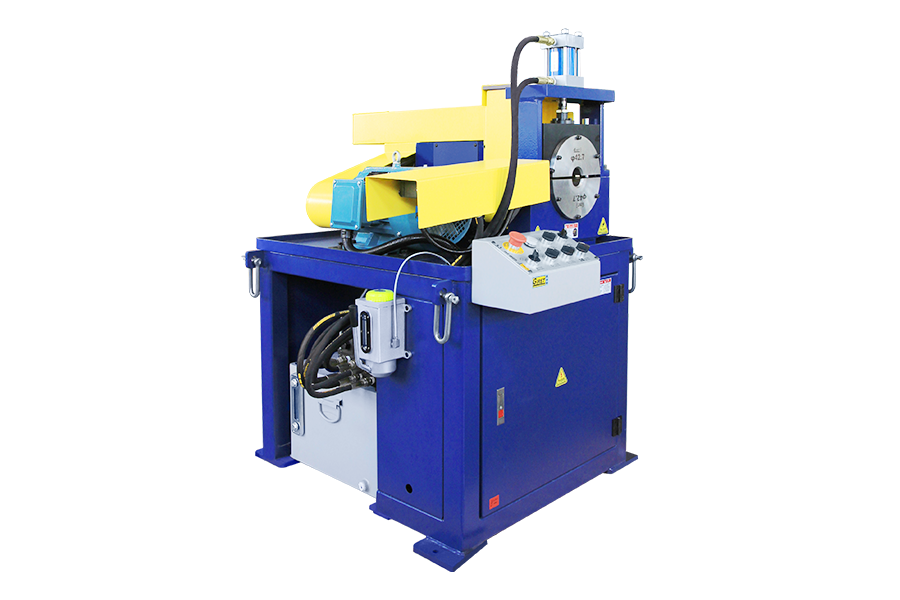
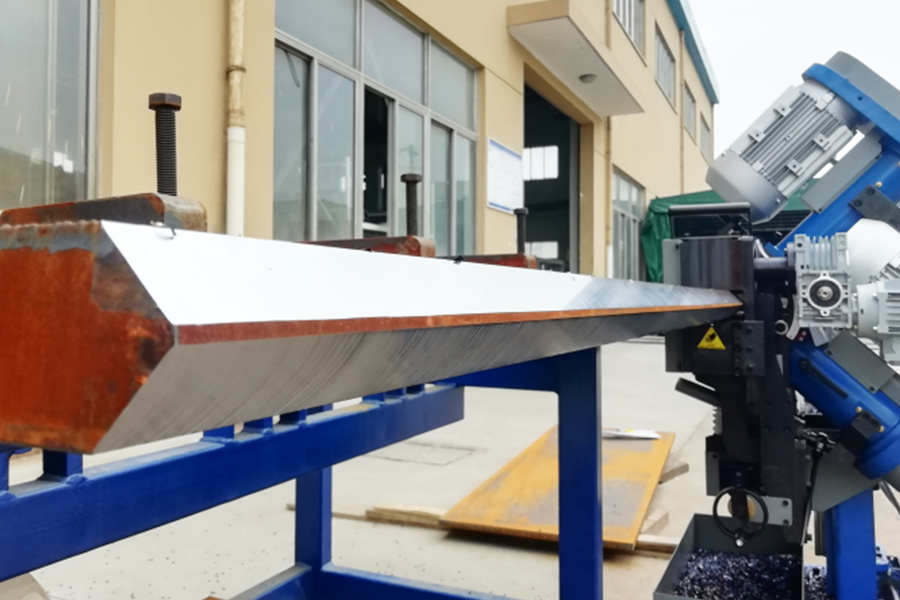
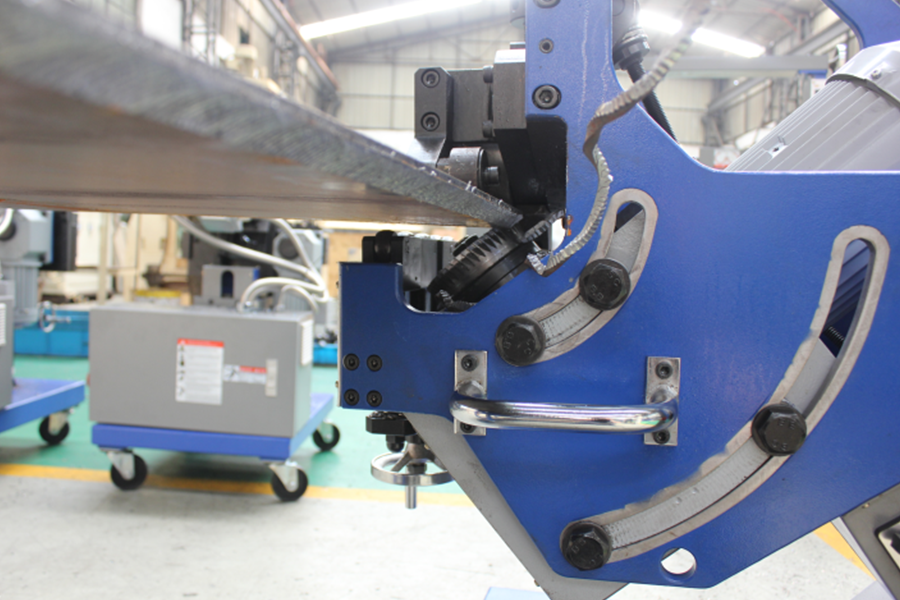
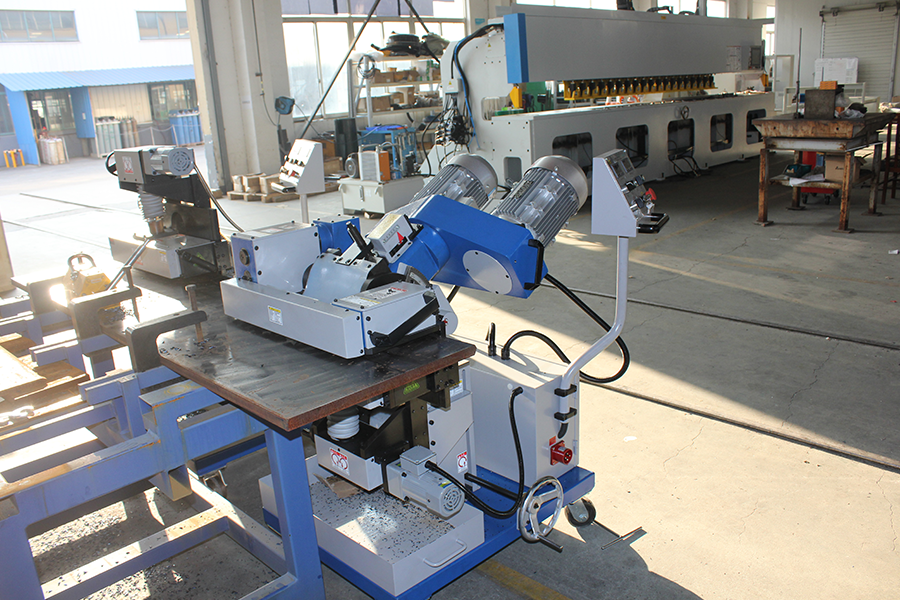
两台GMM-NV4000无压梁铣边机入驻中联重科,目前安装调试工作已进入尾声,将正式投产使用。
2026-10-30
新闻资讯
Follow Us to Get Valuable News Ahead of Time
随着厚板钢结构、压力容器、海上风电预制项目对焊缝品质要求不断升级,激光坡口切割与铣削式冷切削坡口制备两种工艺路线同步发展,不同工艺的适用边界逐步清晰,高等级焊接项目对洁净、无氧化坡口的需求持续上涨。
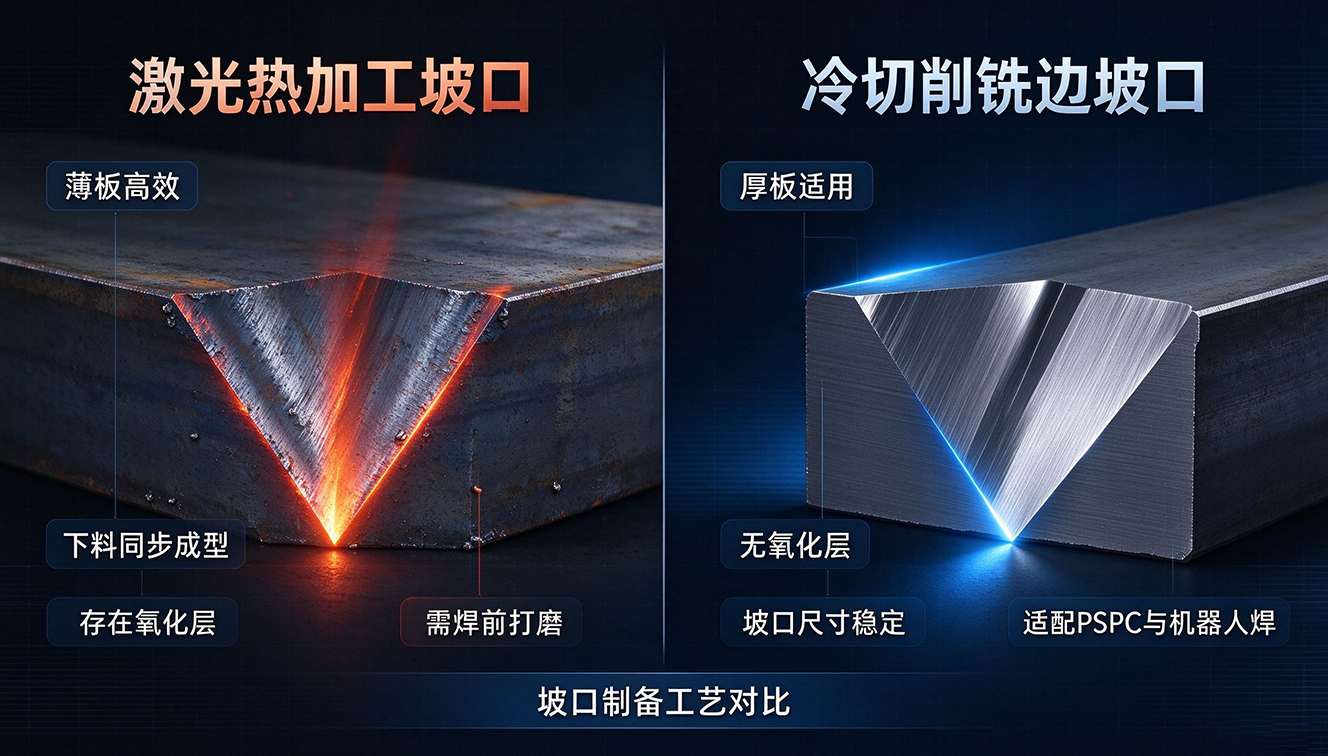
在厚板金属构件预制领域,焊前坡口加工是保障后续焊接质量的关键前置工序。当前市场上,坡口制备方案主要分为两大方向:激光坡口切割与专用设备冷切削铣边坡口,两条路线各有适配场景,正在钢结构、工程机械、新能源装备、海工装备等领域并行推广。
激光坡口切割方案可以在板材下料的同步完成坡口成型,加工节奏快,在薄板、常规批量钣金件加工场景中具备较高效率优势。但受热加工属性限制,加工后坡口区域会产生氧化层、熔渣,在海上风电、压力容器这类执行高标准涂装与焊接规范(PSPC)的项目中,坡口后续打磨清理工作量大,部分高等级焊缝对热影响区有严格限制。
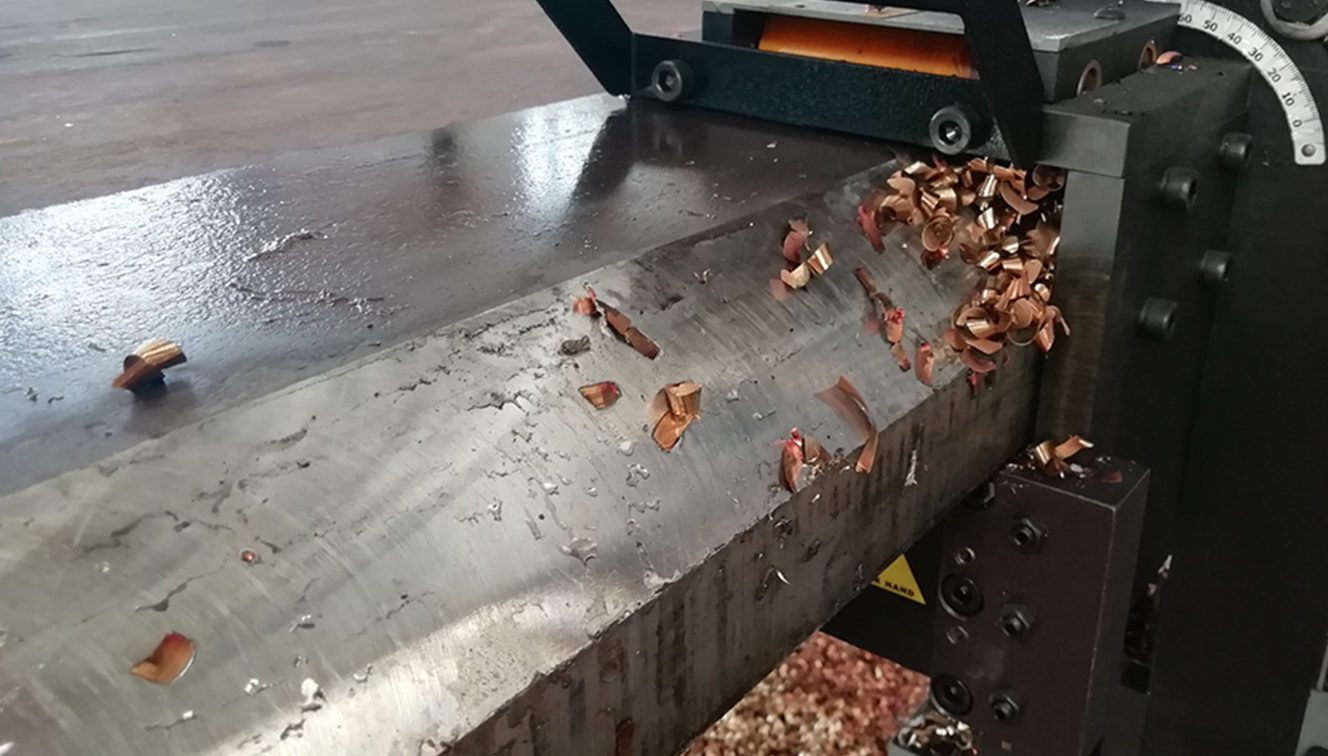
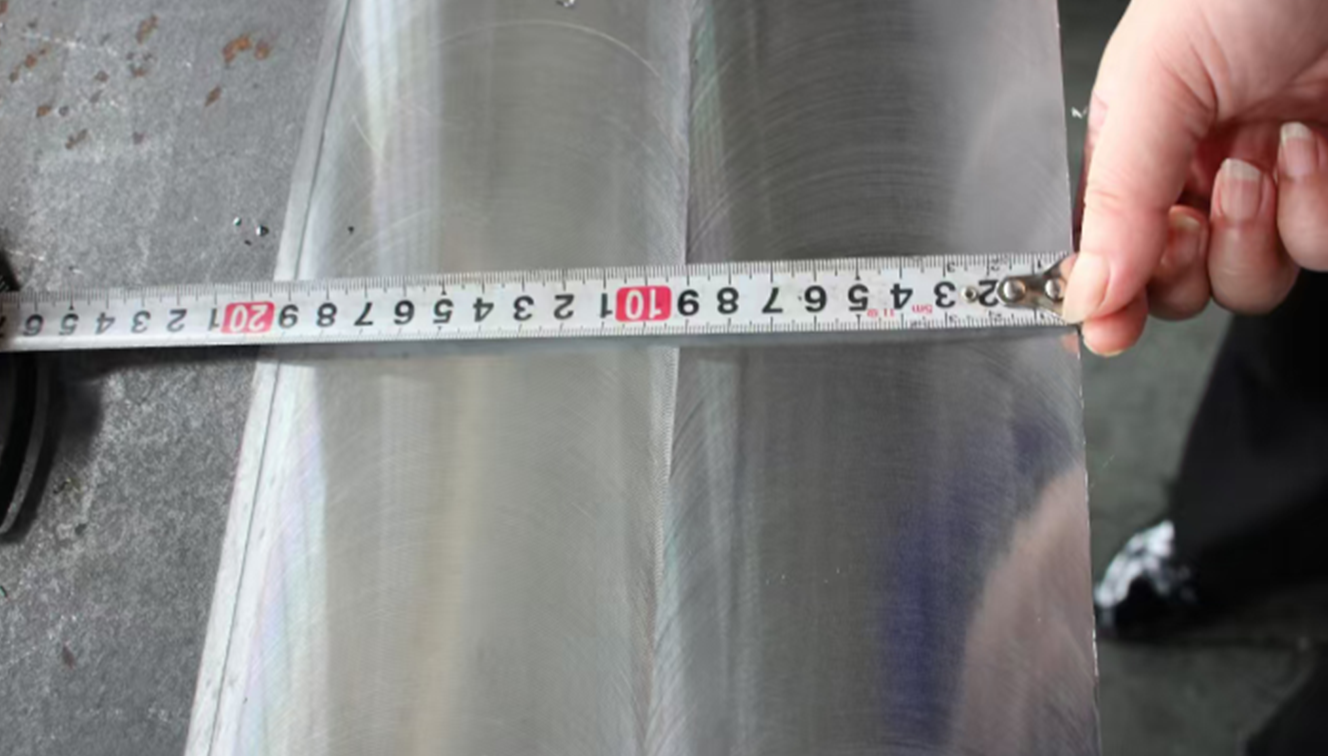
冷切削铣边工艺采用机械切削方式成型坡口,属于无热加工工艺,加工完成的坡口面光洁、无氧化、无熔渣,坡口角度与钝边尺寸稳定性好,能够适配自动化机器人焊接,保障连续焊接时焊缝一致性,减少焊缝缺陷,契合高端海工、压力容器、厚板钢结构预制工厂的品质管控要求。
伴随国内海工预制工厂、智能化钢结构产线持续落地,自动化焊接普及率不断提升,坡口加工的一致性、稳定性,已经成为制约机器人自动焊一次合格率的重要因素。越来越多项目开始根据板材厚度、焊缝等级、验收标准,差异化选择坡口制备方案。